


HƯỚNG DẪN THIẾT KẾ, XÂY DỰNG MÁY MÓC THIẾT BỊ VÀ HOÀN THIỆN XƯỞNG SẢN XUẤT BỘT CHUỐI THEO CHUỖI VIETGAP –JGAP – GLOBALG.A.P.
I. HIỂU ĐÚNG PHẠM VI CỦA BA BỘ TIÊU CHUẨN
Một xưởng sản xuất bột chuối không nên bắt đầu bằng việc mua máy, mà phải bắt đầu bằng việc xác định phạm vi chứng nhận. VietGAP, JGAP và GLOBALG.A.P. đều là các hệ thống thực hành nông nghiệp tốt, nhưng không đồng nghĩa với một tiêu chuẩn duy nhất cho toàn bộ nhà máy chế biến.
• VietGAP trồng trọt tập trung vào quản lý rủi ro trong sản xuất, thu hoạch và sơ chế sản phẩm trồng trọt. Phiên bản hiện hành cần kiểm tra tại thời điểm triển khai là TCVN 11892-1:2026, đã thay thế TCVN 11892-1:2017. Tiêu chuẩn mới nhấn mạnh quản lý mối nguy, bảo vệ môi trường, an toàn người lao động, truy xuất nguồn gốc và cải tiến liên tục .
• JGAP Agricultural Products là hệ thống quản lý nông trại về an toàn thực phẩm, an toàn lao động, môi trường, nhân quyền và phúc lợi. JGAP phân loại các công đoạn trồng trọt, thu hoạch và produce handling; riêng với nhóm rau quả, công đoạn “final processing” không nằm trong phạm vi chứng nhận như đối với một số nhóm ngũ cốc.
• GLOBALG.A.P. IFA cho rau quả bao phủ sản xuất sơ cấp, từ trước thu hoạch đến một phần xử lý sau thu hoạch. IFA v6 có các chủ đề về truy xuất, an toàn thực phẩm, sức khỏe người lao động, đa dạng sinh học, năng lượng, chất thải, phân bón, nước, quản lý dịch hại và thuốc bảo vệ thực vật.
• GLOBALG.A.P. PHA dành cho hoạt động sau thu hoạch như làm mát, đóng gói, xử lý và lưu trữ. PHA không bao phủ các hoạt động làm thay đổi đáng kể sản phẩm, trong đó có dehydrating bằng máy, milling, peeling và cutting/dicing.
• Nếu nhà máy muốn bán sản phẩm có tuyên bố nguồn gốc GLOBALG.A.P., cần kiểm soát chuỗi cung ứng theo GLOBALG.A.P. Chain of Custody (CoC) hoặc cơ chế kết hợp được người mua chấp nhận. CoC yêu cầu mua từ nhà cung cấp được chứng nhận, tách biệt nguyên liệu đạt và không đạt, nhận diện rõ, truy xuất được và có hệ thống quản lý phù hợp.
Vì vậy, mô hình thực tế và dễ bảo vệ khi đánh giá là:
Vùng trồng chuối đạt VietGAP, JGAP hoặc GLOBALG.A.P. IFA; cơ sở tiếp nhận–chế biến bột vận hành theo GMP/HACCP hoặc ISO 22000, đồng thời áp dụng CoC và yêu cầu riêng của khách hàng để bảo toàn tuyên bố nguồn gốc.
Không nên in trên bao bì câu “bột chuối đạt VietGAP/JGAP/GLOBALG.A.P.” nếu chứng chỉ thực tế chỉ cấp cho vùng trồng. Nhãn phải nêu đúng sản phẩm, phạm vi, mã chứng nhận và quy định sử dụng logo của chủ sở hữu tiêu chuẩn.
II. XÁC ĐỊNH SẢN PHẨM VÀ CƠ SỞ THIẾT KẾ
Trước khi lập mặt bằng, cần chốt ít nhất các thông số sau:
1. Loại chuối: chuối xanh để sản xuất bột giàu tinh bột hoặc chuối chín để sản xuất bột có mùi vị và màu khác. Không nên dùng chung tiêu chuẩn nguyên liệu cho hai dòng.
2. Sản phẩm cuối: bột chuối nguyên chất, bột có bổ sung thành phần khác, bột hòa tan, hay nguyên liệu bán công nghiệp. Nếu có thêm đường, sữa, hương liệu hoặc bột khác, dây chuyền phải bổ sung kiểm soát dị ứng, cân định lượng và quản lý công thức.
3. Công suất: tính theo kg chuối tươi/giờ và kg bột thành phẩm/ngày, không chỉ ghi công suất máy nghiền. Hao hụt do loại bỏ quả không đạt, vỏ, cuống và nước cần được đưa vào cân bằng vật chất.
4. Thị trường: nội địa, Nhật Bản, châu Âu, Hoa Kỳ hay bán cho nhà sản xuất thực phẩm. Mỗi thị trường có thể yêu cầu khác nhau về dư lượng thuốc bảo vệ thực vật, vi sinh, kim loại, chất gây dị ứng, vật liệu
bao gói, hồ sơ và chứng nhận nhà máy.
5. Phương pháp sấy: sấy khí nóng, sấy băng tải, sấy khay, sấy bơm nhiệt, sấy thăng hoa hoặc kết hợp. Phương pháp phải được chọn sau khi thử nghiệm trên đúng giống chuối và độ chín dự kiến.
6. Mức tự động hóa: thủ công, bán tự động hay tự động. Tự động hóa không thay thế hệ thống vệ sinh, kiểm tra và truy xuất; nó chỉ làm các hoạt động ổn định hơn nếu được thiết kế đúng.
Công Thức Cân Bằng Vật Chất Sơ Bộ
Có thể lập mô hình ban đầu theo công thức:
Khối lượng bột thành phẩm = Khối lượng chuối tươi × tỷ lệ phẩn ăn được × tỷ lệ chẩt khố giữ lại × tỷ lệ thu hối nghiền–sàng
Sau đó cần xác nhận bằng pilot. Không nên lấy một tỷ lệ cố định từ nhà cung cấp máy vì giống chuối, độ chín, thời gian từ thu hoạch đến chế biến và độ ẩm cuối đều ảnh hưởng lớn đến hiệu suất.
III. QUY TRÌNH CÔNG NGHỆ KHUYẾN NGHỊ
Với bột chuối xanh nguyên chất, sơ đồ công nghệ có thể bố trí như sau:
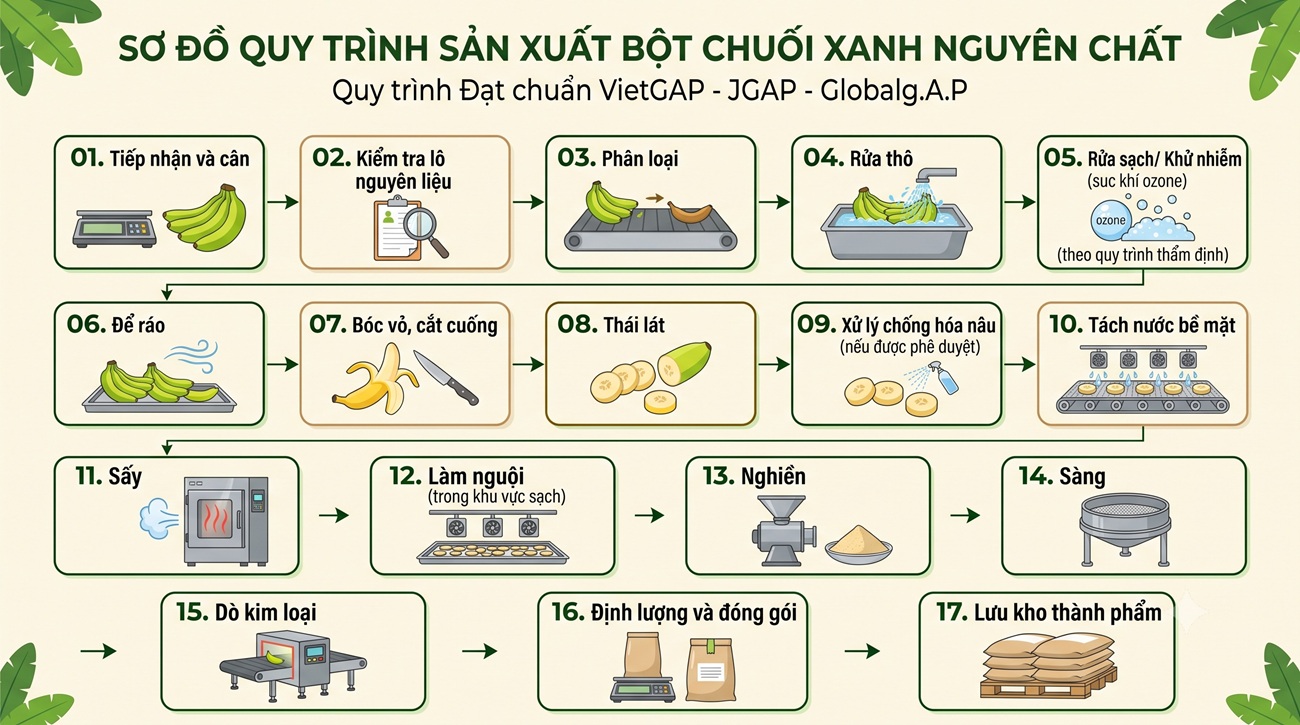
Từng công đoạn phải có tiêu chí chấp nhận, người chịu trách nhiệm, thiết bị đo và biểu mẫu ghi chép. Ví dụ, “sấy đến khô” không phải là tiêu chí đủ rõ; cần quy định độ ẩm hoặc hoạt độ nước mục tiêu, cách lấy mẫu, tần suất kiểm tra và cách xử lý mẻ không đạt.
Nghiên cứu về bột chuối cho thấy phương pháp sấy ảnh hưởng rõ đến độ ẩm, màu, tính hút nước, tỷ trọng, hoạt tính sinh học và cấu trúc hạt. Sấy thăng hoa có thể giữ chất lượng tốt trong nghiên cứu, nhưng sấy khí nóng hoặc sấy tủ vẫn có thể tạo sản phẩm chấp nhận được với chi phí phù hợp hơn. Do đó, nhiệt độ và thời gian trong bài viết này chỉ nên xem là thông số cần thẩm định, không phải công thức sản xuất áp dụng máy móc cho mọi giống chuối.
IV. THIẾT KẾ PHÂN KHU VÀ DÒNG DI CHUYỂN
1. Nguyên tắc một chiều
Mặt bằng phải hạn chế giao cắt giữa:
• Người và nguyên liệu bẩn;
• Vỏ, chất thải và sản phẩm sạch;
• Xe nâng, pallet và khu vực đóng gói;
• Bao bì bên ngoài và bao bì đã mở;
• Công nhân bảo trì và khu vực sản phẩm hở;
• Nguyên liệu đạt chứng nhận và nguyên liệu thông thường.
Dòng điển hình nên là:
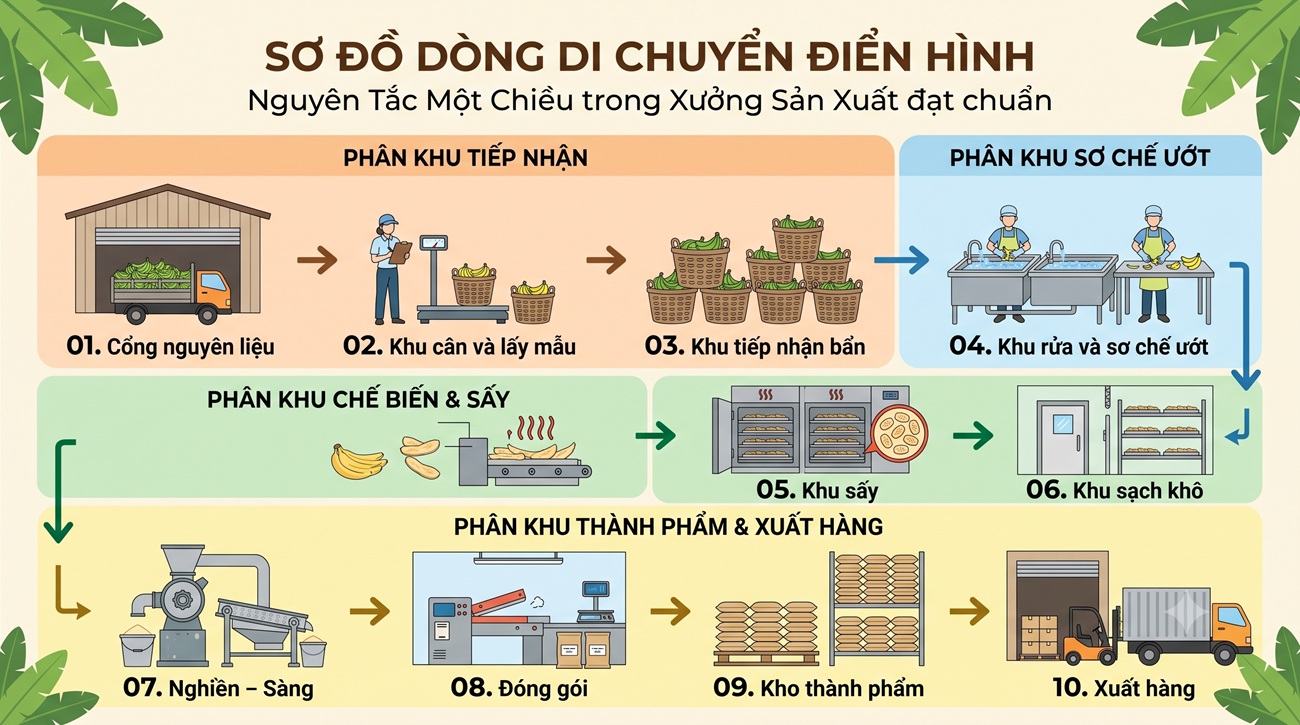
Khu vực sấy, nghiền, sàng và đóng gói phải được kiểm soát bụi. Khu ướt không được thoát nước xuyên qua khu khô. Nếu cùng một nhà xưởng xử lý nhiều nguồn nguyên liệu, cần có lịch sản xuất, khu nhận diện màu, mã lô và quy trình vệ sinh chuyển đổi.
2. Các phân khu tối thiểu
3. Kết cấu xây dựng
Sàn phải chịu tải, không trơn khi ướt, có độ dốc và rãnh thoát nước đủ lớn. Góc tiếp giáp tường–sàn nên bo cong hoặc xử lý để không giữ bẩn. Tường và trần tại khu sản phẩm hở phải nhẵn, dễ vệ sinh, không bong tróc và hạn chế ngưng tụ.
Cửa sổ, cửa cuốn và khe thông gió cần có biện pháp ngăn côn trùng. Đèn trong khu sản phẩm hở cần có chụp bảo vệ chống vỡ. Đường ống, dây điện và kết cấu phía trên phải được bố trí để không nhỏ giọt lên sản phẩm và có thể kiểm tra vệ sinh.
Nước dùng rửa nguyên liệu và nước tiếp xúc trực tiếp với sản phẩm phải có chất lượng phù hợp quy định áp dụng. Nước giếng hoặc nước xử lý nội bộ phải có kế hoạch kiểm nghiệm, vệ sinh bồn, kiểm tra đường ống và hồ sơ thay lõi/lọc.
V. THIẾT KẾ VÀ LỰA CHỌN MÁY MÓC THIẾT BỊ
1. Thiết bị tiếp nhận và phân loại
Nên có cân sàn hoặc cân băng tải, bàn phân loại, khay lấy mẫu, máy in nhãn lô và phần mềm hoặc sổ theo dõi. Dữ liệu tối thiểu của một lô gồm: nhà cung cấp, mã vùng trồng, mã nông hộ hoặc trang trại, ngày giờ thu hoạch, giống, khối lượng, tình trạng nguyên liệu, kết quả kiểm tra và quyết định nhập.
Bàn, máng, phễu và khung tiếp xúc trực tiếp với chuối nên dùng inox phù hợp cho thực phẩm, ưu tiên thiết kế không tạo góc chết. Không sử dụng bề mặt gỗ xốp, sơn bong, kim loại rỉ hoặc vật liệu có thể thôi nhiễm.
2. Hệ thống rửa
Một hệ thống rửa có thể gồm băng tải cấp liệu, bể rửa sơ bộ, vòi phun, bể hoặc máy rửa sạch, băng tải để ráo và bộ lọc cặn. Cần thiết kế để:
• Dễ tháo lắp và vệ sinh;
• Không tái sử dụng nước bẩn cho công đoạn sạch;
• Có kiểm soát lưu lượng, thời gian tiếp xúc và nồng độ hóa chất nếu dùng;
• Không làm dập nguyên liệu;
• Có điểm lấy mẫu nước và sản phẩm.
Không được tự ý đưa chlorine, ozone, acid hữu cơ hoặc hóa chất khác vào quy trình nếu chưa xác định mục đích, nồng độ, thời gian tiếp xúc, chất lượng nước sau xử lý và yêu cầu pháp lý. Mọi hóa chất phải có phiếu an toàn, nhãn, người được phân quyền và hồ sơ pha–sử dụng.
3. Bóc vỏ và thái lát
Máy bóc vỏ cần được đánh giá về tỷ lệ thu hồi, mức dập thịt quả và khả năng tháo lắp vệ sinh. Máy thái cần cho phép điều chỉnh chiều dày lát, vì lát quá dày làm sấy không đều còn lát quá mỏng có thể tăng hao hụt và biến đổi màu.
Các bộ phận cắt phải có che chắn an toàn, công tắc dừng khẩn cấp, quy trình khóa–treo thẻ khi bảo trì và hồ sơ mài/thay dao. Dao, lưới, bulông và vòng đệm cần được quản lý để tránh rơi dị vật vào sản phẩm.
4. Thiết bị xử lý chống hóa nâu và tách nước
Chuối dễ hóa nâu sau khi bóc vỏ. Có thể dùng nhúng hoặc phun dung dịch được phép theo công thức đã được phê duyệt, hoặc tối ưu nhanh thời gian từ bóc đến sấy. Nếu dùng dung dịch, phải kiểm soát nồng độ, nhiệt độ, thời gian, số lần thay bể và lượng tồn dư theo yêu cầu sản phẩm.
Máy vắt, rung hoặc thổi khí để tách nước bề mặt phải có bộ phận tiếp xúc thực phẩm dễ tháo rửa. Khí nén tiếp xúc sản phẩm phải được lọc và kiểm soát dầu, nước, bụi.
5. Hệ thống sấy
Lựa chọn thiết bị dựa trên độ đồng đều, khả năng kiểm soát nhiệt, tiêu hao năng lượng, vệ sinh và tính ổn định của sản phẩm:
• Sấy khay: đầu tư thấp, linh hoạt, phù hợp pilot và công suất nhỏ; nhược điểm là nhiều thao tác và khó đồng đều nếu xếp khay không chuẩn.
• Sấy băng tải hoặc tunnel: phù hợp sản lượng lớn hơn, dễ liên tục hóa; cần kiểm soát phân bố khí và vệ sinh băng tải.
• Sấy bơm nhiệt: giảm nhiệt độ tác động và có thể tiết kiệm năng lượng trong một số điều kiện; cần đánh giá thời gian sấy và nguy cơ ngưng tụ.
• Sấy thăng hoa: giữ chất lượng tốt trong một số sản phẩm nhưng vốn và chi phí vận hành cao.
Thiết kế phải có cảm biến nhiệt ở nhiều vị trí, ghi dữ liệu, cảnh báo lệch nhiệt, kiểm tra tốc độ khí và khả năng truy cập để vệ sinh. Buồng sấy không được có dầu mỡ, vật liệu cách nhiệt hở hoặc nước ngưng nhỏ xuống sản phẩm.
Điểm quan trọng là phải thẩm định quy trình sấy. Cần chứng minh mẻ có vị trí khó khô nhất vẫn đạt chỉ tiêu độ ẩm/hoạt độ nước, không bị cháy màu và có tính ổn định khi đóng gói. Sau thẩm định, thiết lập giới hạn vận hành, giới hạn cảnh báo và quy trình xử lý khi lệch.
6. Làm nguội, nghiền và sàng
Không nghiền ngay khi sản phẩm còn nóng hoặc còn hút ẩm. Khu làm nguội phải sạch, khô và có luồng khí được lọc phù hợp. Nếu sản phẩm tiếp xúc với không khí môi trường trong thời gian dài, phải đánh giá nguy cơ tái nhiễm vi sinh và hút ẩm.
Máy nghiền búa, nghiền pin hoặc nghiền đĩa đều cần được chọn theo độ cứng lát sấy, cỡ hạt, nhiệt sinh ra và yêu cầu sản phẩm. Nhiệt tăng trong nghiền có thể làm thay đổi màu, mùi và độ ổn định. Máy sàng cần có lưới đúng cỡ, cơ cấu khóa chắc và lịch kiểm tra rách lưới.
Bố trí máy nghiền–sàng trong phòng kín, có hút bụi cục bộ, lọc bụi và nối đất chống tĩnh điện nếu đánh giá rủi ro yêu cầu. Hệ thống hút bụi phải ngăn bụi quay lại khu sạch và có kế hoạch vệ sinh.
7. Dò kim loại, cân và đóng gói
Dò kim loại nên đặt sau công đoạn có nguy cơ phát sinh kim loại cao nhất và trước khi sản phẩm được xuất khỏi khu kiểm soát. Thiết bị phải được kiểm tra bằng mẫu chuẩn theo đầu ca, sau vệ sinh, sau thay đổi sản phẩm và theo tần suất đã định. Sản phẩm bị loại phải được khóa, nhận diện và điều tra.
Máy đóng gói cần bảo đảm:
• Vật liệu bao gói phù hợp tiếp xúc thực phẩm;
• Đường hàn kín, không rò khí hoặc hút ẩm;
• Kiểm soát khối lượng tịnh;
• In được mã lô, ngày sản xuất, hạn dùng và điều kiện bảo quản;
• Hạn chế sản phẩm rơi vãi và phát sinh bụi;
• Có cơ chế kiểm soát nhầm nhãn.
Bột chuối hút ẩm nên được thử nghiệm bao bì thực tế, có thể dùng bao nhiều lớp hoặc bao có lớp cản ẩm phù hợp. Chỉ quyết định hạn dùng sau khi có nghiên cứu ổn định, không suy đoán từ hạn dùng của chuối tươi.
VI. VẬT LIỆU, TIỆN ÍCH VÀ BẢO TRÌ
Máy và bề mặt tiếp xúc thực phẩm phải được thiết kế theo nguyên tắc vệ sinh: không khe hẹp khó làm sạch, không ren lộ trong vùng sản phẩm, không đọng nước, không góc chết và có thể kiểm tra bằng mắt. Inox 304 thường phù hợp cho nhiều bề mặt; inox 316L có thể cần ở vị trí tiếp xúc hóa chất hoặc môi trường ăn mòn. Việc chọn mác inox phải đi cùng đánh giá hóa chất, nhiệt độ và quy trình vệ sinh.
Cần lập danh mục dầu mỡ, keo, gioăng, nhựa, dây băng tải và các vật liệu có khả năng tiếp xúc thực phẩm.
Dầu mỡ dùng gần thực phẩm phải phù hợp mục đích và được kiểm soát để không rò rỉ.
Bảo trì phải có kế hoạch phòng ngừa cho motor, bạc đạn, dao, lưới sàng, cảm biến nhiệt, cân, máy dò kim loại, máy in và hệ thống khí nén. Sau bảo trì, phải kiểm tra việc thu hồi dụng cụ, ốc vít, giẻ lau, dầu mỡ và xác nhận vệ sinh trước khi chạy lại.
VII. HỆ THỐNG AN TOÀN THỰC PHẨM CHO NHÀ MÁY
1. Chương trình tiên quyết
Trước HACCP, nhà máy phải có chương trình nên gồm:
| • Kiểm soát nhà cung cấp và nguyên liệu; | • Kiểm soát thủy tinh, nhựa giòn và kim loại; |
| • Vệ sinh cá nhân và đào tạo; | • Hiệu chuẩn thiết bị đo; |
| • Vệ sinh nhà xưởng, máy móc, dụng cụ; | • Kiểm soát dị vật; |
| • Kiểm soát nước, khí nén và đá nếu có; | • Quản lý kho, FIFO/FEFO; |
| • Kiểm soát côn trùng; | • Kiểm soát nhà thầu và khách tham quan; |
| • Kiểm soát chất thải và nước thải; | • Xử lý khiếu nại, thu hồi và sản phẩm không phù hợp. |
| • Kiểm soát hóa chất; |
2. Phân tích mối nguy
Các mối nguy điển hình cần xem xét:
Không được tự động gọi mọi bước là CCP. Nhóm HACCP phải dùng cây quyết định hoặc phương pháp tương đương để xác định CCP, OPRP và chương trình tiên quyết. Trong dây chuyền cụ thể, sấy, dò kim loại và kiểm soát độ kín bao bì có thể là điểm kiểm soát quan trọng, nhưng quyết định cuối cùng phụ thuộc kết quả phân tích mối nguy và yêu cầu khách hàng.
3. Kiểm nghiệm
Kế hoạch kiểm nghiệm phải dựa trên đánh giá nguy cơ và yêu cầu thị trường. Có thể bao gồm: độ ẩm, hoạt độ nước, tổng số vi sinh vật, nấm men–nấm mốc, Coliform hoặc chỉ tiêu khác theo sản phẩm; dư lượng thuốc bảo vệ thực vật; kim loại nặng; độc tố vi nấm nếu nguy cơ phù hợp; dị vật và chỉ tiêu hóa lý.
Mẫu phải có mã, người lấy, thời điểm, lô, điều kiện bảo quản và phòng thử nghiệm. Phòng thử nghiệm nên được công nhận theo ISO/IEC 17025 hoặc đáp ứng yêu cầu của cơ quan/khách hàng. Các giới hạn áp dụng phải đối chiếu quy định mới nhất, trong đó có các quy chuẩn về kim loại nặng và vi sinh của Việt Nam.
VIII. HỒ SƠ VÀ TRUY XUẤT NGUỒN GỐC
Mỗi bao bột cần truy ngược được tối thiểu đến:
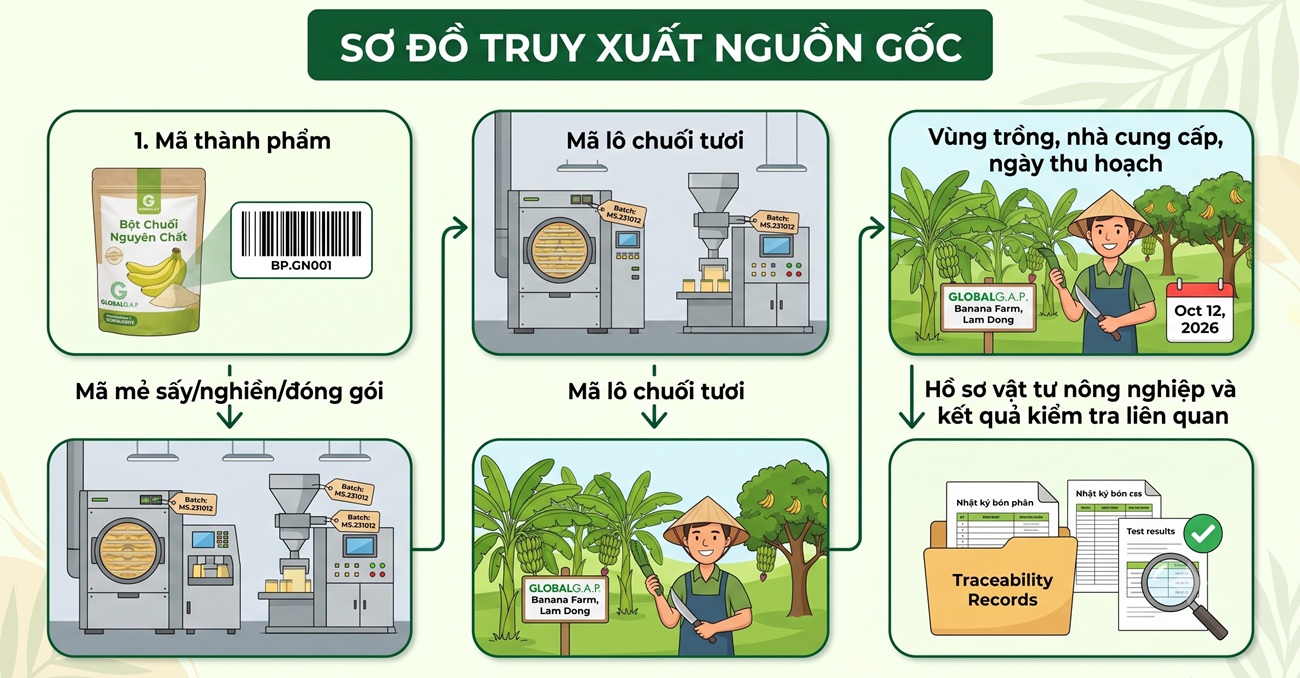
Hệ thống nên vận hành theo nguyên tắc “một bước trước – một bước sau”, đồng thời có thể đối chiếu cân bằng khối lượng. TCVN 11892-1:2026 yêu cầu thông tin truy xuất như tên sản phẩm, cơ sở sản xuất, công đoạn, thời gian, mã truy xuất và thông tin hạn dùng khi có áp dụng.
Hồ sơ nên được lưu ở cả bản mềm và bản cứng kiểm soát gồm:
| • Danh sách vùng trồng và chứng chỉ; | • Bảo trì, hiệu chuẩn và kiểm tra máy dò kim loại; |
| • Hợp đồng và đánh giá nhà cung cấp; | • Kiểm soát bao bì và nhãn; |
| • Phiếu nhập nguyên liệu; | • Phiếu xuất kho, giao hàng và khiếu nại; |
| • Kết quả kiểm tra nhanh và kiểm nghiệm; | • Diễn tập truy xuất và thu hồi; |
| • Nhật ký rửa, sấy, nghiền, đóng gói; | • Đánh giá nội bộ và hành động khắc phục. |
| • Vệ sinh và xác minh vệ sinh; |
Nên thực hiện diễn tập thu hồi ít nhất theo kế hoạch nội bộ. Mục tiêu là xác định được số lượng đã nhận, số lượng đã sản xuất, số lượng còn tồn, khách hàng đã nhận và nguyên nhân chênh lệch trong thời gian mà doanh nghiệp tự cam kết.
IX. CÁCH XÂY DỰNG CHUỖI VIETGAP – JGAP – GLOBALG.A.P.
1. Tổ chức vùng nguyên liệu
Doanh nghiệp cần chọn một trong ba phương án:
1.1. Tự quản lý vùng trồng: doanh nghiệp sở hữu hoặc kiểm soát trực tiếp trang trại.
1.2. Liên kết nông hộ: có hợp đồng, bản đồ, mã hộ, quy trình chung, đào tạo, kiểm tra nội bộ và cơ chế loại bỏ lô không đạt.
1.3. Mua qua nhà cung cấp: chỉ mua từ cơ sở có chứng chỉ còn hiệu lực và có khả năng cung cấp hồ sơ lô.
Đối với VietGAP, áp dụng TCVN 11892-1:2026 và làm việc với tổ chức chứng nhận phù hợp. Đối với JGAP, cần dùng đúng bộ tài liệu và tổ chức chứng nhận được Japan GAP Foundation công nhận. Đối với GLOBALG.A.P., chọn IFA v6 phù hợp, đăng ký với certification body được GLOBALG.A.P. phê duyệt; chứng chỉ IFA được đánh giá hằng năm và có thời hạn một năm.
2. Tách nguyên liệu đạt chứng nhận
Nếu nhà máy nhận cả chuối đạt và không đạt chứng nhận, cần có:
• Mã nhận diện khác nhau;
• Khu chờ hoặc pallet riêng;
• Kế hoạch sản xuất riêng hoặc xác nhận line clearance;
• Nhãn và hồ sơ riêng;
• Cân bằng đầu vào–đầu ra;
• Quy trình xử lý khi lẫn hoặc mất nhận diện.
Đây là yêu cầu cốt lõi để bảo vệ tính trung thực của tuyên bố nguồn gốc theo CoC.
3. Nhà máy cần chứng nhận gì?
Tùy thị trường, nhà máy có thể lựa chọn:
• GMP và HACCP cho giai đoạn đầu;
• ISO 22000 nếu cần hệ thống quản lý an toàn thực phẩm có cấu trúc;
• FSSC 22000, BRCGS Food Safety hoặc IFS Food nếu khách hàng quốc tế yêu cầu;
• GLOBALG.A.P. CoC nếu cần duy trì tuyên bố sản phẩm có nguồn gốc từ quy trình GLOBALG.A.P.;
• Các chương trình riêng của khách hàng về không biến đổi gen, hữu cơ, halal, kosher, dị ứng hoặc trách nhiệm xã hội.
Không nên đăng ký đồng thời quá nhiều chứng nhận trước khi có khách hàng mục tiêu. Hãy lấy yêu cầu mua hàng làm căn cứ để chọn hệ thống, sau đó thiết kế xưởng và hồ sơ ngay từ đầu theo hệ thống đó.
X. TRÌNH TỰ TRIỂN KHAI DỰ ÁN
Giai đoạn 1: Khảo sát và thiết kế cơ sở
• Xác định sản phẩm, công suất, thị trường và nguyên liệu;
• Lập sơ đồ công nghệ và cân bằng vật chất;
• Đánh giá đất, nước, điện, hơi, khí nén, giao thông và xử lý nước thải;
• Lập layout theo dòng một chiều;
• Chọn tiêu chuẩn chứng nhận và tổ chức đánh giá dự kiến;
• Lập URS – yêu cầu kỹ thuật cho từng máy.
Giai đoạn 2: Thử nghiệm công nghệ
• Thử các giống và độ chín;
• So sánh phương pháp thái và chống hóa nâu;
• Khảo sát đường cong sấy;
• Kiểm tra màu, mùi, độ ẩm, aw, cỡ hạt, độ hòa tan và thu hồi;
• Thử bao bì và điều kiện lưu kho;
• Lựa chọn thiết bị dựa trên dữ liệu, không chỉ dựa trên catalogue.
Giai đoạn 3: Mua sắm và lắp đặt
• Đánh giá nhà cung cấp máy;
• Yêu cầu bản vẽ, vật liệu, chứng chỉ hàn và tài liệu hướng dẫn vệ sinh;
• Nghiệm thu tại xưởng nếu cần;
• Nghiệm thu lắp đặt, chạy không tải và chạy có tải;
• Lập danh mục phụ tùng, điểm bôi trơn, cảm biến và phụ tùng tiếp xúc thực phẩm.
Giai đoạn 4: Thẩm định và chạy thử
• Thẩm định vệ sinh;
• Thẩm định nước và khí nén;
• Thẩm định sấy;
• Thẩm định dò kim loại;
• Thẩm định cân và máy đóng gói;
• Chạy thử đủ các điều kiện biên, không chỉ một mẻ đẹp;
• Lập tiêu chuẩn cơ sở và tiêu chí giải phóng mẻ.
Giai đoạn 5: Hoàn thiện hệ thống quản lý
• Ban hành SOP và biểu mẫu;
• Đào tạo công nhân, kỹ thuật, QC và kho;
• Đánh giá nhà cung cấp;
• Thiết lập HACCP;
• Kiểm nghiệm xác nhận;
• Diễn tập truy xuất và thu hồi;
• Đánh giá nội bộ và khắc phục điểm không phù hợp.
Giai đoạn 6: Đánh giá chứng nhận
Làm pre-audit với chuyên gia độc lập hoặc tổ chức tư vấn không xung đột lợi ích. Sau đó đăng ký đúng tổ chức chứng nhận cho từng phạm vi: vùng trồng VietGAP/JGAP/GLOBALG.A.P. IFA và nhà máy HACCP/ISO/FSSC/BRCGS/IFS/CoC nếu cần. Không gộp các chứng chỉ thành một tuyên bố chung nếu phạm vi trên giấy chứng nhận không cho phép.
XI. NHỮNG LỖI THƯỜNG LÀM DỰ ÁN THẤT BẠI
1. Mua máy trước khi chốt công suất và tiêu chuẩn sản phẩm. Kết quả thường là máy nghiền dư công suất nhưng buồng sấy là nút thắt.
2. Thiết kế nhà xưởng chỉ theo năng suất, không theo luồng sạch–bẩn. Khi đó nhà máy khó sửa mà vẫn phải hoạt động.
3. Đánh đồng VietGAP/JGAP/GLOBALG.A.P. với chứng nhận an toàn thực phẩm cho bột. Vùng trồng đạt GAP không chứng minh nhà máy kiểm soát được mối nguy sau sấy và nghiền.
4. Không khóa nguồn nguyên liệu. Mua chuối trôi nổi rồi vẫn dùng tuyên bố “nguyên liệu GLOBALG.A.P.” là rủi ro về tính trung thực và truy xuất.
5. Đặt một con số độ ẩm áp dụng cho mọi sản phẩm. Độ ẩm phù hợp phải đi cùng aw, bao bì, phương pháp sấy và hạn dùng.
6. Không có khu làm nguội sạch. Sản phẩm có thể đạt sau sấy nhưng tái nhiễm hoặc hút ẩm trong lúc chờ nghiền.
7. Không kiểm soát bụi. Bụi bột gây rủi ro vệ sinh, cháy nổ và nhiễm chéo.
8. Hồ sơ viết sau khi sản xuất. Hồ sơ phải được tạo tại thời điểm thực hiện, có người chịu trách nhiệm và có cách sửa sai được kiểm soát.
9. Dùng logo hoặc câu chữ chứng nhận quá phạm vi. Logo chỉ được dùng theo quy định của chủ sở hữu chứng nhận; mã vùng trồng không tự động là chứng nhận cho sản phẩm chế biến.
XII. BỘ HỒ SƠ NÊN CHUẨN BỊ TRƯỚC KHI MỜI ĐÁNH GIÁ
Một bộ hồ sơ thực tế nên có các nhóm sau:
• Chính sách an toàn thực phẩm và mục tiêu chất lượng;
• Sơ đồ tổ chức và mô tả trách nhiệm;
• Sơ đồ mặt bằng, luồng người, nguyên liệu, chất thải và sản phẩm;
• Sơ đồ công nghệ và phân tích mối nguy;
• Tiêu chuẩn nguyên liệu, bán thành phẩm, thành phẩm và bao bì;
• Danh sách nhà cung cấp và vùng trồng;
• Hợp đồng, chứng chỉ, mã vùng và hồ sơ đánh giá nhà cung cấp;
• SOP vệ sinh, vận hành, bảo trì, hiệu chuẩn, kiểm soát côn trùng và chất thải;
• Kế hoạch lấy mẫu và kết quả kiểm nghiệm;
• Hồ sơ đào tạo và khám/sức khỏe theo yêu cầu áp dụng;
• Hồ sơ sản xuất từng mẻ và kiểm tra giải phóng;
• Hệ thống truy xuất, diễn tập thu hồi và khiếu nại;
• Hồ sơ đánh giá nội bộ, hành động khắc phục và xem xét của lãnh đạo;
• Tài liệu máy móc, chứng nhận vật liệu, bản vẽ và biên bản nghiệm thu.
KẾT LUẬN
Thiết kế một xưởng bột chuối đạt yêu cầu cao không chỉ là lắp máy rửa, máy sấy và máy nghiền. Cơ sở phải tạo được một chuỗi bằng chứng liên tục: chuối đến từ vùng trồng được quản lý; nguyên liệu được nhận diện; thiết bị không tạo thêm mối nguy; quá trình sấy–nghiền–đóng gói được thẩm định; sản phẩm được kiểm nghiệm; và mọi bao hàng có thể truy ngược đến đúng lô nguyên liệu.
Phương án bền vững nhất là xây dựng đồng thời ba lớp kiểm soát: vùng nguyên liệu theo VietGAP/JGAP/GLOBALG.A.P. IFA, nhà máy theo hệ thống an toàn thực phẩm phù hợp, và chuỗi cung ứng theo CoC hoặc yêu cầu tương đương của khách hàng. Trước khi chốt thiết kế, doanh nghiệp nên gửi sơ đồ quy trình, sản phẩm dự kiến, thị trường và layout cho tổ chức chứng nhận dự kiến để xác nhận phạm vi áp dụng, phiên bản tiêu chuẩn và các yêu cầu pháp lý đang có hiệu lực.
TÀI LIỆU THAM KHẢO
Pháp luật và an toàn thực phẩm Việt Nam
[1] Luật số 55/2010/QH12 – Luật An toàn thực phẩm
[2] Nghị định 15/2018/NĐ-CP – Quy định chi tiết thi hành Luật An toàn thực phẩm
[3] Nghị định 115/2018/NĐ-CP – Xử phạt vi phạm hành chính về an toàn thực phẩm
HACCP, GMP và hệ thống quản lý
[5] FAO/WHO Codex CXC 1-1969 – General Principles of Food Hygiene
[6] ISO 22000:2018 – Food safety management systems
[7] ISO 22000:2018/Amd 1:2024 – Climate action changes
GLOBALG.A.P. và truy xuất nguồn gốc
[8] GLOBALG.A.P. Chain of Custody General Regulations v6.1
[9] GLOBALG.A.P. Integrated Farm Assurance Guideline for Fruit and Vegetables v6.0-1
[10] GLOBALG.A.P. Trademarks Use – Policy and Guidelines
[11] GLOBALG.A.P. Product List – April 2025
Công nghệ chế biến và bột chuối
[12] FAO – Making banana chips and flour
[13] Enhancing Banana Flour Quality through Physical Treatments
[14] Study of Unripe and Inferior Banana Flours Pregelatinized by Physical Treatment Methods


